机械手传动设备研发技术要点与昆山鑫镒国茂加工精度解析
机械手传动设备的研发,从来不是单纯的零件堆叠。它考验的是对材料特性、运动控制与加工精度的综合把控能力。在非标自动化领域,传动系统的刚性、背隙和热稳定性,直接决定了机械手末端执行器的重复定位精度——而这恰恰是很多同行难以逾越的门槛。
传动结构设计中的关键取舍
研发阶段,我们最常遇到的是**减速比与惯量匹配**的矛盾。高减速比能提升扭矩,却会牺牲响应速度;而低背隙行星减速机虽然精度优异,但对加工基准面的平面度要求极为苛刻(通常需控制在0.005mm以内)。昆山市鑫镒国茂自动化科技有限公司在机械手传动设备研发中,倾向于采用“谐波减速器+交叉滚子轴承”的组合方案,通过预紧调整消除空程,同时将传动链的弹性变形控制在微米级。
另一个常被忽视的细节是润滑介质的选型。高速往复运动下,普通锂基脂会产生“搅油阻力”,导致温升漂移。我们改用低挥发性的全氟聚醚油,配合迷宫式密封结构,既保证了长期运转的稳定性,也避免了油脂析出污染洁净车间。
加工精度如何影响整机性能
传动件的加工误差,会以“误差放大”的形式呈现在末端。举个例子:一个直径200mm的同步带轮,若齿形公差超出IT6级,那么在1m/s的线速度下,带轮每转一圈就会产生约0.02mm的周期性波动。这个数值在视觉定位场景下,足以让抓取动作失准。
昆山鑫镒国茂的精密加工车间,配备了五轴联动加工中心和坐标磨床,关键工序全部采用在线测量补偿。以伺服电机安装法兰为例,我们要求端面跳动≤0.008mm,轴承室圆度≤0.005mm——这些数据看似严苛,但只有如此,才能保证装配后的传动系统无需额外调整即可达到±0.01mm的重复精度。
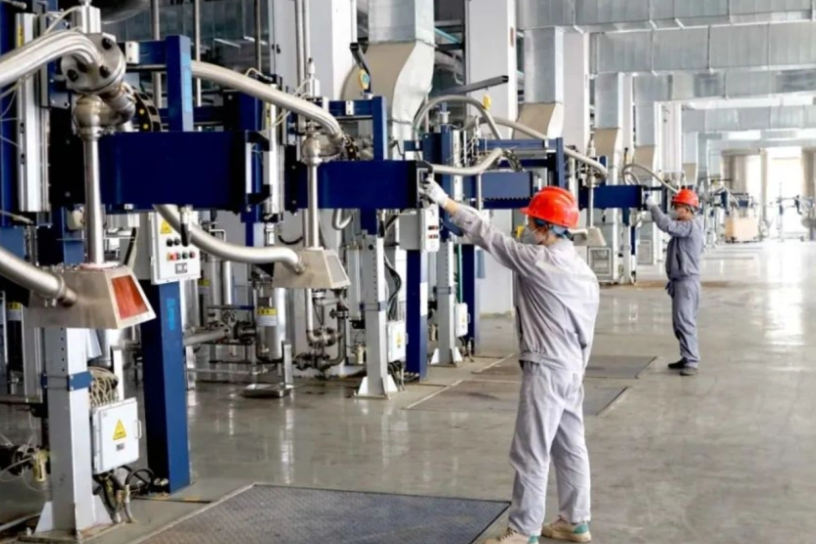
从零件到系统的工艺闭环
单纯依赖高精度设备还不够。我们建立了“毛坯检测→粗加工→半精加工→应力时效→精加工→三坐标终检”的全流程数据链。每个传动轴都附带独立的二维码,记录热处理硬度(通常为HRC58-62)和实际磨削余量。这套追溯体系,让非标自动化流水线定制项目中的每一个运动单元,都能快速定位到具体加工参数。
以近期交付的一套六轴机械手关节模组为例:客户要求连续8小时负载运行后,关节温升不超过15℃,且末端漂移量小于0.03mm。通过优化齿轮修形参数和壳体散热结构,实测数据为温升11.8℃,漂移0.021mm,顺利通过验收。这类案例印证了一个事实——机械五金零部件精密加工的价值,不在于单个尺寸的完美,而在于多零件配合后系统性能的稳定。
机械手传动设备的研发,本质上是向“确定性”要效率。无论是材料选型、结构计算,还是加工工艺的每一道工序,都在消除不确定因素。对于昆山市鑫镒国茂自动化科技有限公司而言,非标自动化流水线定制不是简单的拼装,而是将机械手传动设备研发的经验沉淀到每一个非标零件的设计基准中——只有这样,设备在客户现场才能经得起连续运行的考验。