机械手传动设备研发中精密零部件加工精度控制方法
在机械手传动设备的研发过程中,精密零部件的加工精度直接决定了整机运行的稳定性、重复定位精度以及使用寿命。作为深耕非标自动化流水线定制的技术团队,昆山市鑫镒国茂自动化科技有限公司在长期实践中积累了一套针对高刚性传动部件的加工控制方法论。核心不在于单一设备的先进程度,而在于从材料预处理到最终检测的全流程误差预算与动态补偿机制。
一、关键工序的量化控制标准
以谐波减速器柔轮和RV减速器摆线轮为例,我们要求齿形误差控制在±3μm以内,表面粗糙度Ra值稳定在0.2以下。具体到磨削环节,采用CBN砂轮并配合在线测量系统,将磨削温度控制在60℃以内,避免热变形导致的螺旋角偏差。对于机械手传动设备研发中的花键轴类零件,我们引入双顶尖定位磨削工艺,径向跳动量严格限制在0.005mm,同时通过多次去应力回火(180℃±5℃,保温4小时)消除加工残余应力。
精密加工中的热变形与振动抑制
机械五金零部件精密加工中,热变形是精度流失的最大隐形杀手。我们恒温车间控制在20℃±1℃,但更关键的是局部冷却策略——在粗加工与精加工之间设置30分钟以上的自然时效,让工件温度回落至环境温度。针对薄壁衬套类零件,采用液氮冷却夹持技术,配合低转速高进给参数(如S800rpm,F0.15mm/r),有效抑制让刀现象。所有精磨工序均配置动平衡仪,确保砂轮振动速度小于0.8mm/s。
二、装配阶段的误差分配与补偿
传动设备的精度不仅靠零件本身,更依赖装配时的误差矢量合成。我们采用**分级选配法**:将同批次加工的滚珠丝杠副按实际导程误差分为三档,与对应级别的螺母配对,使反向间隙控制在0.003mm以内。对于轴承座孔的同轴度,使用气动测头在装配现场进行实测,配合修磨调整垫片(最小修磨量0.01mm)实现微米级找正。
- 关键配合面采用刮研工艺,接触斑点≥12点/25mm²
- 预紧力矩按计算值±5%范围拧紧,并记录扭矩-转角曲线
- 所有紧固件涂抹防松胶后,进行48小时跑合复测
常见问题:为什么加工合格但装配后精度超差?
这往往源于基准转换错误或定位基准重复精度不足。我们在机械手传动设备研发中强制规定**工艺基准与装配基准统一**,且所有精加工工序使用同一组定位孔。若出现齿面接触斑点偏向一端,优先检查箱体轴承孔对基准面的垂直度(要求≤0.008mm/100mm),而非直接调整齿轮参数。
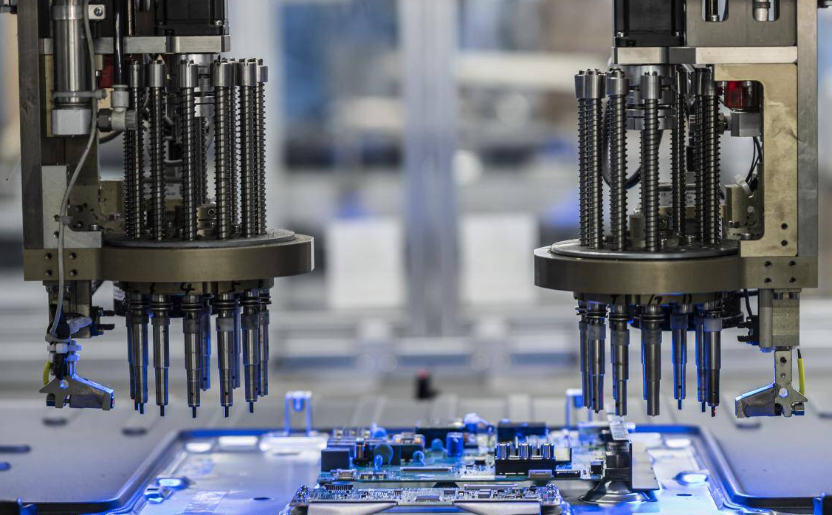
回弹变形是薄壁件加工的顽疾。我们建议在粗加工后增加一道**自然时效+振动时效**复合处理,振动频率选择工件固有频率的80%左右,处理时间15分钟。实际案例表明,经过该工艺的谐波柔轮,加工后圆度误差从0.012mm降至0.006mm。此外,对于超长轴类件(长径比>8),必须使用跟刀架并优化支撑力(通常为切削力的1.5倍),否则让刀量会呈非线性增长。
昆山市鑫镒国茂自动化科技有限公司在非标自动化流水线定制项目中,始终将精密零部件加工精度视为系统可靠性的基石。我们主张在研发初期就建立误差分配模型,而非事后补救——这能节省至少30%的调试周期。无论是机械手传动设备研发中的减速机还是直线模组,只有将每一个微米级的偏差控制到可预测、可补偿的范围内,最终的整机重复定位精度才能稳定在±0.01mm的行业高端水平。