机械五金零部件精密加工公差控制对自动化设备装配精度的影响
在非标自动化设备的装配现场,一个0.02mm的偏差往往意味着整条流水线的节拍紊乱或机械手抓取失败。作为昆山市鑫镒国茂自动化科技有限公司的技术人员,我深知机械五金零部件精密加工的每一道公差控制,都在为后续的装配精度“提前买单”。公差不是图纸上的数字游戏,而是设备能否稳定运行的物理底线。
公差分配:从设计端就要“算账”
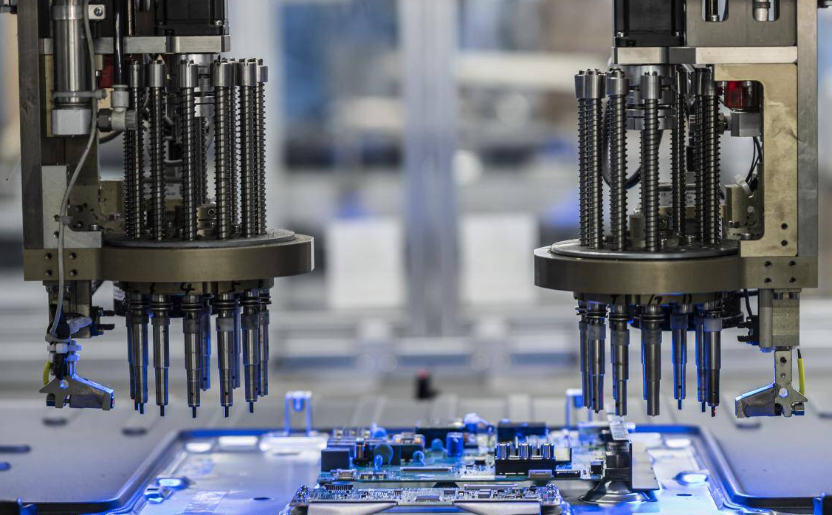
我们曾为一条汽车电子装配线定制非标流水线,其中核心的凸轮分度机构需要将重复定位精度控制在±0.01mm以内。如果只依赖最终装配时的修配,成本会失控。正确的做法是在机械五金零部件精密加工阶段,就按尺寸链计算书分配公差——基孔制H7/g6的间隙配合用于滑动副,而关键定位销则采用过盈量0.003~0.008mm的压入配合。这需要加工设备具备微米级稳定性,而非单纯依赖高精度机床。
关键工序的公差耦合效应
在机械手传动设备研发中,减速机输出轴与法兰盘的端面跳动公差如果超过0.015mm,会导致末端执行器产生非线性抖动。我们要求所有配合面在一次装夹中完成车削和磨削,避免二次定位带来的基准漂移。此外,非标自动化流水线定制中常见的铝制轻量化零件,其热膨胀系数必须纳入公差计算——例如在20℃恒温车间装配的导轨,在客户现场35℃环境下,每100mm会产生约0.027mm的伸长量,这部分必须预先留出补偿间隙。
- 孔系位置度公差控制在φ0.01mm以内,避免装配应力集中
- 表面粗糙度Ra0.4~0.8μm的配合面,实际接触刚度提升30%以上
- 螺纹孔垂直度偏差不大于0.02mm,防止紧固时产生附加弯矩
案例:一条手机中框组装线的公差“救火”
去年某客户反馈,其机械手在高速取放时频繁出现吸嘴偏移。回溯加工记录发现,连接法兰的四个M4螺纹孔位置度超差0.03mm。虽然单看每个孔都在合格范围内,但组合后导致吸嘴中心偏摆0.05mm。我们重新优化了加工工艺,采用坐标磨一次装夹完成所有孔系,并将检测频次从每批抽检改为100%全检。整改后,设备节拍从4.5秒/件提升至3.8秒/件,且连续运行72小时无故障。
检测策略比加工本身更关键
很多企业只关注加工设备精度,却忽略了量具的GR&R(重复性与再现性)分析。在我们内部,所有关键尺寸必须使用气动量仪或三坐标测量,且测量环境温度控制在20±1℃。对于机械五金零部件精密加工的批量件,采用SPC控制图实时监控CpK值——当CpK低于1.33时立即停机调整,而不是等成品出现废品才追溯。这种预防性公差管理,使得我们的非标自动化流水线定制项目一次装配合格率稳定在98%以上。
公差控制不是越紧越好,而是要在功能需求、加工成本、装配工艺之间找到最优解。从设计端的尺寸链计算,到加工中的实时监控,再到装配验证的闭环反馈,每一步都直接影响最终设备的表现。对于机械手传动设备研发而言,稳定的公差意味着可预测的运动轨迹和更长的使用寿命。这不仅是技术问题,更是对客户产线稳定性的责任承诺。