非标自动化流水线定制方案:昆山鑫镒国茂传动机械手集成应用解析
走进国内任何一家制造工厂,你很难忽视一个现象:产线上那些“能干活”的设备,往往不是从货架上直接买来的标准品。尤其是涉及多工序衔接、物料翻转、精密对位时,通用机台要么速度跟不上,要么精度差一截,产线瓶颈卡在设备衔接的缝隙里。这背后,其实是自动化方案与真实工艺需求之间的错位——非标自动化流水线定制,正是为填平这道缝隙而生。
为什么“标准”总是不够用?
标准机型的设计逻辑是覆盖80%的通用场景,但剩下那20%的异形件、特殊节拍、严苛环境,恰恰是工厂利润最厚的部分。比如轴承套圈的内外径检测,公差带只有±0.005mm,通用机械手抓取时稍一抖动就超差。再比如多品种小批量切换,换型时间若超过15分钟,整线稼动率立刻被拖垮。这些痛点,不是换个夹具就能解决的,需要从传动结构、控制系统到末端执行器做整体重构。
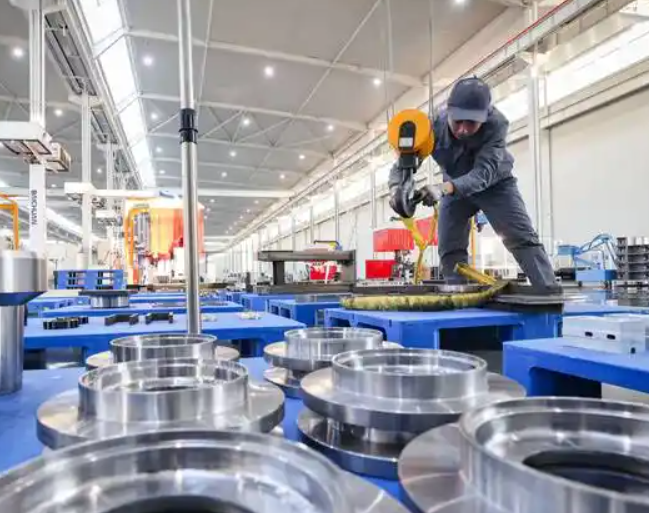
从“拼装”到“融合”:传动与机械手的协同设计
昆山市鑫镒国茂自动化科技有限公司在承接这类项目时,第一件事不是画图,而是拆解工艺逻辑。以一条汽车零部件装配线为例,我们曾将凸轮分割器、伺服电机与六轴机械手做深度耦合:凸轮机构负责高速间歇运动,机械手承担柔性上下料,两者通过PLC总线实时握手,节拍从原来的18秒压缩到11.2秒。这背后依赖的是机械手传动设备研发中积累的刚度匹配数据——机械手末端负载变化时,减速机的背隙补偿算法必须同步响应,否则累计误差会直接反映在装配同轴度上。
另一个常被忽视的细节是机械五金零部件的加工公差。很多非标方案在3D模型里完美,一落地就抖振,原因在于基座、连接法兰这些“不起眼”的零件用了普通铣削件。我们坚持所有受力构件采用五轴加工中心一次装夹完成,平面度控制在0.008mm以内,配合激光干涉仪做动态标定,确保机械手在2m/s的线速度下重复定位精度仍能守住±0.02mm。
对比之下,差距在“底层数据”
市面上不少集成商也在做非标线,但多数是“外购机械手+外购输送线+自己焊个架子”的拼凑模式。这类方案调试周期长,故障点分散,售后时多方扯皮。而昆山市鑫镒国茂自动化科技有限公司的做法是:机械五金零部件精密加工自产率超过70%,从减速机壳体到机械手关节臂,关键尺寸全程可追溯。这意味着当客户现场出现温漂或振动异常时,我们能直接从材料热处理曲线和残余应力数据里找原因,而不是让客户干等供应商排期。
以一条电机转子线为例,拼装方案用了7个独立控制单元,联调花了23天。我们改用一体化桁架机械手配合地面输送辊道,控制节点压缩到3个,联调时间缩短至9天,且故障停机率下降41%。这不是设备本身更贵,而是省去了大量接口妥协的成本。
给产线升级者的三点建议
- 别只看节拍,先算“有效稼动率”——很多方案PPT里节拍很快,但换型、清洁、微调时间没算进去。要求供应商提供包含换型时间的OEE模拟数据。
- 传动链刚度比电机功率更重要——尤其是重负载搬运场景,减速机选型宁可放大一档,也不要用极限扭矩。否则运行半年后齿面磨损会直接吃掉精度。
- 要求提供关键零部件的检测报告——不是整机合格证,而是机械手基座、减速机输出法兰这些部位的形位公差实测值。只有数据透明,后期维护才有基准。
非标自动化的核心价值,从来不是把设备造出来,而是让设备在真实工况里稳定跑上五年、十年。昆山市鑫镒国茂自动化科技有限公司的工程师在现场服务时,常备一把扭力扳手和一套塞尺——不是为了修东西,而是随时校验那些“看起来没问题”的紧固件和配合间隙。这种较真,恰恰是非标方案能否落地生根的关键。
如果你的产线正被某个环节的重复性、精度或节拍卡住,不妨把工艺图纸和现有痛点整理出来,找有自研传动底子的团队做一次可行性评估。很多时候,答案不在更贵的设备里,而在更懂机械手与工艺如何握手的设计细节中。